Cincelado y repujado del metal: de la chapa en bruto al relieve patinado
Kevikato es un sitio informativo dedicado al trabajo de taller con chapa de cobre, latón y plata. Aquí se explican, paso a paso, las decisiones que condicionan una pieza repujada: qué espesor admite cada relieve, cómo se prepara y se mantiene la almohadilla de pez, para qué sirve cada forma de cincel, cuándo hay que recocer y cómo se cierra el trabajo con el igualado del borde y la pátina.
01 Punto de partida
Qué separa el repujado del cincelado
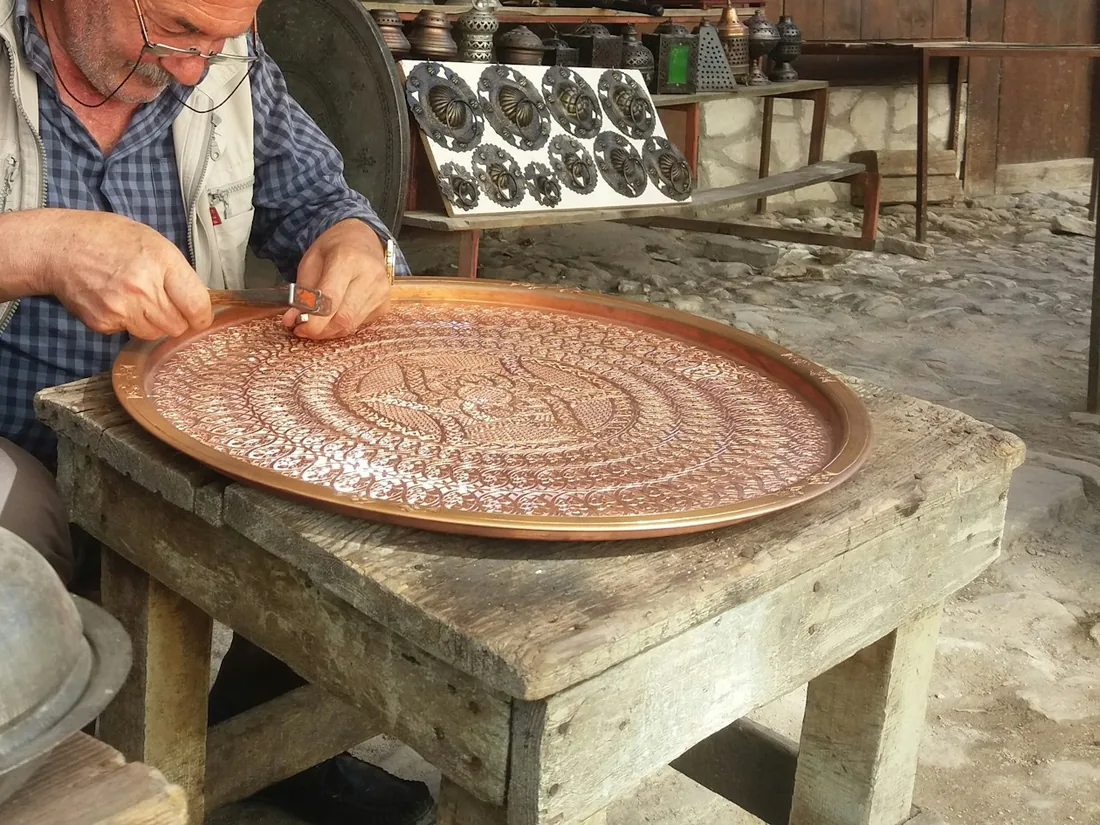
Las dos técnicas trabajan la misma chapa y con las mismas manos, pero desde caras distintas. El repujado empuja el metal desde el reverso para sacar volumen: la superficie se eleva y el dibujo aparece en hueco por detrás. El cincelado actúa desde el anverso, hunde el fondo, afila los contornos y decide la textura definitiva. En una pieza acabada rara vez se distingue dónde termina una y empieza la otra, porque se alternan tantas veces como haga falta.
Nada se corta ni se arranca. El cincel no tiene filo cortante: su cabeza está redondeada o pulida, y lo que hace es desplazar material. Por eso el espesor no desaparece, se estira; una zona empujada muchas veces acaba siendo notablemente más fina que el resto de la chapa, y ese adelgazamiento es el límite real del relieve.
El tercer elemento imprescindible es el apoyo. El metal necesita un soporte que ceda lo justo: lo bastante firme para que el golpe se transmita y lo bastante blando para que el relieve tenga adónde moverse. Ese papel lo cumple la almohadilla de pez, que sujeta la pieza sin dejar marcas y se adapta a cada vuelta que se le da.
02 Contenido
Los temas que reúne este sitio
El material está organizado siguiendo el orden natural de un encargo de taller, desde la elección de la chapa hasta la protección final de la superficie. Cada apartado recoge criterios prácticos y las señales que conviene observar en el metal antes de seguir adelante.
- Chapa de cobre, latón y plata: espesores habituales y comportamiento de cada aleación bajo el cincel.
- La almohadilla de pez: composición, ajuste de dureza, montaje y retirada de la pieza.
- Cinceles según su forma: trazadores, embutidores, planeadores, matizadores y perfiladores.
- Traslado del dibujo a la chapa y organización de los márgenes de trabajo.
- Alternancia entre anverso y reverso para construir el relieve por capas.
- Recocido, control de la acritud y decapado entre etapas.
- Elaboración del relieve, rebaje del fondo y texturas de fondo.
- Igualado del borde, corrección del alabeo y montaje de la pieza terminada.
- Patinado del cobre, el latón y la plata, y protección duradera de la superficie.
Los textos se publican en español y se revisan cuando la práctica aconseja matizar algún dato: proporciones de una mezcla, temperaturas orientativas o el orden recomendado de algunas operaciones.
03 Materiales
Chapa de cobre, latón y plata: espesores y comportamiento
El cobre recocido es el material de referencia para aprender y también el que más perdona. Se estira mucho antes de agrietarse y acepta relieves profundos sin pedir demasiados recocidos seguidos. Para paneles y bandejas con relieve marcado se suele trabajar entre 0,7 y 1 mm; para piezas pequeñas, colgantes o relieves suaves, entre 0,4 y 0,6 mm. Por debajo de 0,3 mm la chapa se comporta más como lámina: es rápida de mover, pero se perfora con facilidad y cualquier irregularidad del cincel queda a la vista.
El latón endurece antes. Las aleaciones con más zinc responden con un sonido más seco, se agrietan en los bordes si se insiste sin recocer y exigen pausas más frecuentes. A cambio ofrecen un color cálido y una superficie que se pule muy bien. Para repujado conviene elegir latones de alto contenido en cobre, más dúctiles, y mantenerse en espesores de 0,5 a 0,8 mm.
La plata combina docilidad y precisión. La plata fina se mueve casi como el cobre, pero es blanda para piezas que deban aguantar uso; la ley 925 es más rígida y endurece más rápido, aunque aguanta mejor el borde y el montaje. Entre 0,4 y 0,6 mm hay margen suficiente para un relieve con detalle sin llegar a un peso excesivo.
Antes de empezar a mover el metal
- Recocer la chapa aunque venga blanda de fábrica: el laminado deja tensiones que se notan en cuanto se empuja el primer volumen.
- Comprobar el espesor real con un pie de rey en varios puntos; las chapas comerciales admiten tolerancias apreciables.
- Guardar un recorte del mismo material y del mismo espesor para ensayar texturas y pátinas al final.
- Dejar un margen perimetral de 15 a 25 mm que quedará fuera de la pieza y servirá para sujetar y recortar.
- Desengrasar la superficie: las huellas dejan marcas en el recocido y aparecen luego al patinar.
04 Apoyo
La almohadilla de pez: composición, dureza y manejo
El pez de repujar es una mezcla termoplástica: dura y estable a temperatura ambiente, blanda y moldeable con un poco de calor. Su base es una resina —colofonia o pez de Borgoña— a la que se añade una carga mineral inerte que le da cuerpo y masa, y una pequeña proporción de grasa o aceite que evita que la masa quede quebradiza.
Una proporción orientativa de partida es media docena de partes de carga por cada cuatro de resina, con una parte escasa de sebo o aceite de linaza. Como carga sirven el yeso, el polvo de ladrillo finamente tamizado o la tierra de diatomeas. La mezcla se funde a fuego suave, removiendo, sin dejar que hierva ni humee en exceso, y se vierte caliente en el recipiente.
Ajustar la dureza al trabajo
La dureza correcta se aprecia con el pulgar: sobre la masa fría, la huella debe marcarse apenas. Si el pez está demasiado blando el metal se hunde y el relieve pierde definición; si está demasiado duro, no sujeta, se resquebraja y salta en fragmentos con cada golpe. Se corrige refundiendo y añadiendo carga para endurecer o grasa para ablandar. Conviene tener en cuenta la temperatura del taller: una mezcla cómoda en invierno puede resultar blanda en verano.
Montaje y retirada de la pieza
- Calentar la superficie del pez con una llama suave y en movimiento hasta que brille, sin quemarlo.
- Doblar los márgenes de la chapa hacia abajo para que el pez agarre y el borde no levante.
- Asentar la pieza presionando desde el centro hacia fuera para expulsar el aire y evitar huecos bajo el relieve.
- Dejar enfriar por completo antes del primer golpe; una pieza asentada en caliente se desplaza.
- Para retirarla, calentar por debajo y hacer palanca con cuidado por una esquina, nunca tirando en frío.
- Limpiar los restos con calor suave y un trapo; lo que quede se disuelve con alcohol o aguarrás.
El recipiente condiciona la postura. El cuenco semiesférico apoyado en un aro de cuero permite girar la pieza en cualquier dirección sin soltar el martillo; la bandeja rectangular es más estable para paneles alargados; un bloque plano de pez sobre tablero sirve para chapas grandes que no necesitan giro.
Precauciones
La masa caliente quema y se adhiere a la piel, y la resina fundida desprende humos irritantes. Trabajar con ventilación, guantes y gafas, mantener la llama lejos del recipiente lleno y no calentar nunca la mezcla en un recinto cerrado son precauciones elementales del taller.
05 Herramienta
Cinceles: qué hace cada forma
Un juego de trabajo no necesita ser numeroso, pero sí coherente: cada cincel resuelve una tarea y deja una huella reconocible. Todos comparten la misma lógica —una barra de acero de diez a doce centímetros, cabeza de trabajo pulida y cabeza de golpeo ligeramente abombada— y se usan con un martillo de cincelar de cara ancha y mango flexible, que permite golpear muchas veces seguidas sin cansar la muñeca.
- Trazadores. Extremo estrecho y romo, sin filo. Marcan el contorno del dibujo con una línea continua de golpes solapados. Son los primeros en entrar en la chapa.
- Embutidores. Cabeza redondeada, de esfera pequeña a muy ancha. Empujan el volumen desde el reverso; el radio elegido decide si el relieve sale blando o abrupto.
- Planeadores. Cara plana o muy poco curvada. Bajan e igualan el fondo alrededor del relieve y corrigen abolladuras sin dejar huella marcada.
- Matizadores. Cara texturada con puntos, rayas o granulado. Dan carácter al fondo y ocultan las irregularidades menores del planeado.
- Perfiladores y de media caña. Sección curva o en ángulo. Ajustan los perfiles ya levantados y definen pliegues, nervios y aristas suaves.
- Cinceles acodados o de cuello. Cuerpo doblado para alcanzar el interior de un hueco profundo sin que la mano choque contra el relieve vecino.
Mantenimiento
La cara de trabajo se copia en el metal: cualquier rebaba, poro o rayón queda impreso en la pieza. Conviene repasarla con piedra fina y pulirla hasta dejarla espejada, y rebajar de vez en cuando la rebaba que se forma en la cabeza golpeada. Los cinceles de acero al carbono se templan y se revienen hasta el color pajizo: lo bastante duros para no deformarse, lo bastante tenaces para no saltar.
06 Dibujo
Trasladar el dibujo a la chapa
El dibujo se prepara a tamaño real y simplificado. En el metal no sobreviven las líneas dudosas: cada trazo se convertirá en una arista o en un cambio de plano, así que conviene decidir antes qué formas se elevan, cuáles se hunden y cuáles son solo textura.
- Papel de calco y rotulador permanente sobre la chapa desengrasada: rápido y suficiente para composiciones sencillas.
- Copia impresa pegada con cola soluble en agua: se traza directamente sobre el papel y este se retira después con un paño húmedo.
- Chapa ahumada con una llama y dibujo marcado con punta seca: la línea aparece brillante sobre el negro y se ve muy bien bajo luz artificial.
- Fondo de pintura blanca al agua y dibujo a lápiz: buena opción en cobre, donde el grafito apenas contrasta.
Antes de asentar la pieza en el pez conviene repasar el contorno con el trazador, con golpes suaves. Esa primera línea no busca profundidad, solo asegurar que el dibujo no se pierda al limpiar o al recocer. A partir de ahí, el papel ya no hace falta.
07 Proceso
Anverso y reverso: cómo crece el relieve
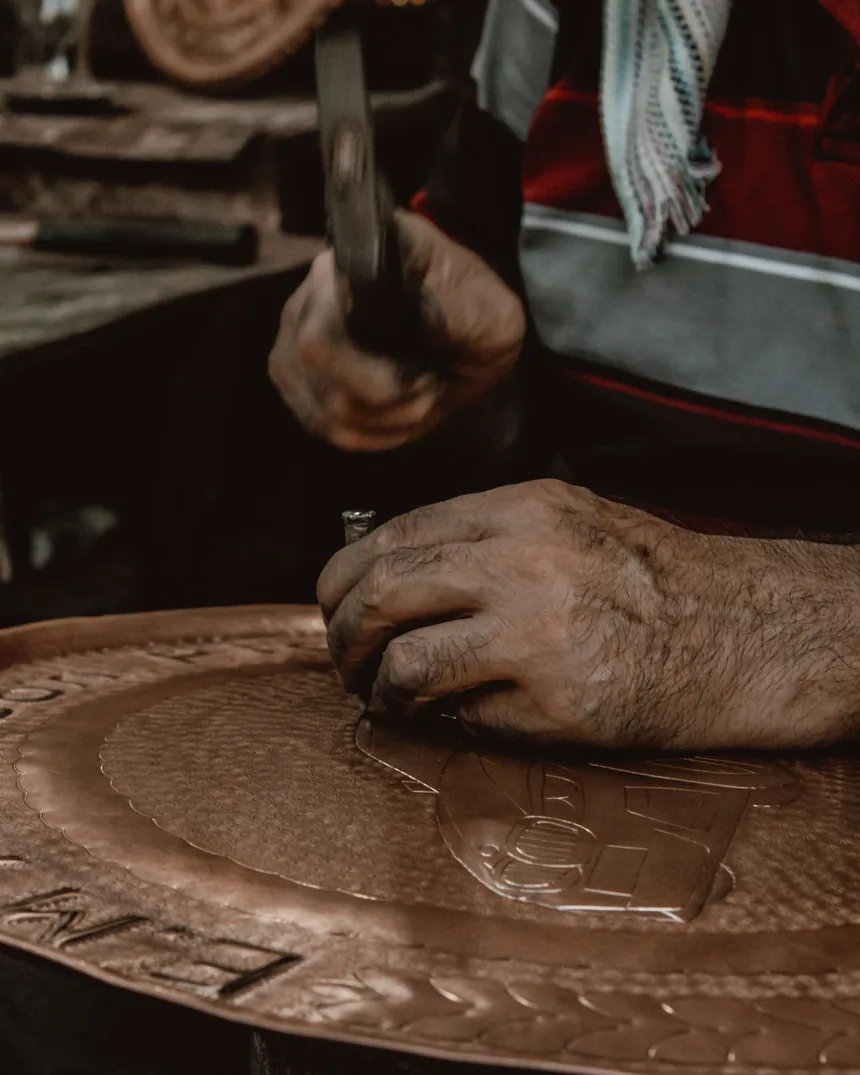
El relieve no se saca de una vez. Se construye en vueltas sucesivas, y cada vuelta implica desmontar la pieza, limpiarla, darle la vuelta y volver a asentarla en el pez. Esa alternancia es lo que mantiene el control: desde el reverso se gana volumen, desde el anverso se recupera el dibujo que el volumen ha deformado.
- Primera vuelta: contorno trazado desde el anverso, con la línea continua y sin buscar profundidad.
- Segunda vuelta: volumen general desde el reverso con embutidores anchos, empezando por las masas grandes.
- Tercera vuelta: desde el anverso, se rebaja el fondo alrededor del relieve y se redibujan los contornos desplazados.
- Vueltas siguientes: volúmenes secundarios, pliegues y detalles, cada vez con cincel más pequeño.
- Última vuelta: texturas del fondo y repaso de aristas, cuando ya no se va a mover más material.
Conviene avanzar de forma pareja por toda la pieza en lugar de terminar una zona antes de tocar la siguiente. Si una parte se lleva todo el estiramiento, el resto queda rígido y el contraste de espesores acaba produciendo alabeos difíciles de corregir. El tacto y la luz rasante avisan a tiempo: una zona que empieza a notarse demasiado elástica al presionar con el dedo está pidiendo que se trabaje alrededor, no encima.
08 Fuego
Recocido y control de la acritud
Al deformarse en frío, el metal acumula acritud: gana dureza, pierde ductilidad y termina agrietándose. El recocido devuelve la estructura a un estado blando y permite seguir trabajando. No es una operación de mantenimiento opcional, sino parte del ritmo normal del repujado: en una pieza con relieve profundo puede repetirse ocho o diez veces.
Señales de que toca recocer
- El metal responde menos al golpe y hace falta más fuerza para el mismo avance.
- El sonido del golpe se vuelve más seco y agudo.
- Aparecen microfisuras en los bordes o una piel rugosa en las zonas más estiradas.
- La chapa deja de asentarse bien sobre el pez y tiende a saltar.
Cómo se hace
El cobre se calienta de forma uniforme hasta un rojo oscuro, apreciable mejor en penumbra, se mantiene un instante y se puede enfriar directamente en agua. El latón se lleva a un rojo apenas visible y es preferible dejarlo enfriar al aire hasta que pierda el color antes de tocar el agua, porque los enfriamientos bruscos favorecen las grietas. La plata de ley se recoce a una temperatura algo inferior a la del cobre y se enfría al aire; una llama reductora y tiempos cortos reducen la aparición de manchas de fuego bajo la superficie.
Tras el recocido queda una capa de óxido que conviene retirar antes de seguir. Un decapado en disolución caliente de ácido cítrico, con enjuague abundante y secado, deja la superficie limpia sin agresividad. La pieza debe entrar en la disolución ya templada y no debe compartir baño con herramientas o alambres de acero, que contaminan el baño y depositan cobre sobre el metal.
09 Superficie
Relieve, fondo y factura de las texturas
Una pieza legible tiene jerarquía. Los planos principales dominan, los secundarios los acompañan y el detalle aparece solo donde la mirada ya se ha detenido. Cuando todo se trabaja con la misma intensidad, el relieve se lee como un amasijo de bultos aunque la ejecución sea impecable.
El fondo hace la mitad del trabajo. Rebajarlo con planeadores alrededor de las formas eleva el relieve sin necesidad de sacar más volumen desde el reverso, y una textura regular sobre ese fondo absorbe la luz y hace que las superficies lisas del motivo brillen por contraste. La textura de matizador exige constancia: golpes del mismo peso, avanzando en filas solapadas y sin dejar huecos, porque una zona más clara delata el descuido mejor que cualquier error de dibujo.
Comprobaciones útiles
- Mirar la pieza con luz rasante y desde lejos: los defectos de plano se ven antes que de cerca.
- Ensayar cada textura nueva en el recorte de reserva antes de aplicarla a la pieza.
- Limitar el número de texturas distintas; dos o tres bien diferenciadas bastan casi siempre.
- Girar la pieza mientras se matiza para que la dirección del grano no se haga evidente.
10 Cierre
Igualado del borde y montaje
Terminado el relieve, la pieza sale del pez alabeada y con el margen de sujeción deformado. El primer paso es planear el reverso sobre una superficie lisa con un mazo de madera o nailon, golpeando desde el centro hacia fuera; corrige la mayor parte del alabeo sin aplastar el relieve.
El recorte se hace con sierra de pelo o con tijera de chapa, dejando una décima de margen para el limado. El canto se iguala con lima plana en escuadra y se repasa con abrasivos de grano progresivo hasta que no se aprecien facetas. Un borde bien resuelto cambia por completo la percepción de la pieza.
- Borde doblado sobre sí mismo: rigidiza la chapa fina y elimina el canto vivo.
- Ribete de varilla embutida en el doblez: aporta grosor visual y refuerzo en bandejas y platos.
- Marco o moldura independiente: útil cuando el panel debe montarse sobre otro soporte.
- Perforar los orificios de montaje antes de patinar, para que la pátina cubra también los cantos del taladro.
- Elegir tornillos, remaches o pasadores del mismo metal o de latón cuando la pieza vaya a estar expuesta a humedad: el contacto con acero o aluminio favorece la corrosión.
Para el montaje sobre madera funcionan bien los tornillos ocultos desde el reverso del soporte y los adhesivos elásticos neutros, que permiten al metal dilatarse. Las fijaciones rígidas en todo el perímetro son el origen más frecuente de las ondulaciones que aparecen meses después.
11 Acabado
Patinado y protección de la superficie
La pátina es la última decisión de diseño, no un simple tinte. Oscurecer toda la pieza y después rebajar la capa oscura en las zonas altas con lana de acero muy fina o con un estropajo suave produce el contraste que hace legible el relieve: sombras en los huecos, brillo en lo que sobresale.
En cobre y latón, una disolución tibia de sulfuro de potasio da desde marrones cálidos hasta negros según la concentración y el tiempo; los verdes azulados se obtienen con sales y vapores amoniacales en exposición prolongada, con resultados menos previsibles. La plata se oscurece con el mismo sulfuro y admite un control muy fino aplicándolo con pincel solo en los fondos. Cualquier fórmula debe probarse antes en el recorte de reserva, recocido y limpiado igual que la pieza.
Antes y después de patinar
- Desengrasar a fondo y manipular con guantes: una huella impide que la pátina prenda de forma uniforme.
- Trabajar con ventilación y evitar el contacto de las disoluciones con la piel y los ojos.
- Enjuagar y secar por completo antes de proteger; la humedad retenida bajo la protección mancha.
- Cera microcristalina en interiores: da un acabado satinado y se renueva con facilidad.
- Laca o barniz transparente en piezas expuestas: más resistente, pero difícil de retocar sin desmontar el acabado.
- Mantenimiento con paño seco o apenas húmedo; los limpiametales devuelven el brillo del metal desnudo y borran el trabajo de pátina.
12 Resumen
Orden de trabajo, paso a paso
La secuencia siguiente resume el recorrido completo de una pieza y sirve como lista de comprobación antes de pasar de una etapa a la siguiente.
- Elegir metal y espesor según la profundidad del relieve previsto y reservar un recorte de ensayo.
- Recocer, decapar, enjuagar y secar la chapa.
- Trasladar el dibujo y repasar el contorno con el trazador.
- Preparar el pez, comprobar su dureza y asentar la pieza con los márgenes doblados.
- Trazar el contorno definitivo desde el anverso.
- Retirar, recocer, limpiar y asentar por el reverso.
- Sacar los volúmenes principales con embutidores anchos.
- Alternar caras tantas veces como pida el relieve, recociendo en cada cambio.
- Rebajar el fondo y ajustar los perfiles con planeadores y perfiladores.
- Aplicar las texturas de fondo con matizador, en filas solapadas.
- Desmontar, limpiar los restos de pez, planear el reverso y corregir el alabeo.
- Recortar, limar e igualar el borde; perforar las fijaciones.
- Desengrasar, patinar, rebajar las zonas altas y secar.
- Proteger con cera o laca y montar la pieza sobre su soporte.
13 Contacto
Escribir a Kevikato
Kevikato es un proyecto informativo y editorial: publica textos sobre el cincelado y el repujado, y no vende materiales, herramientas ni piezas, ni presta servicios de taller.
Para dudas sobre los contenidos, correcciones o sugerencias de temas, la vía de contacto es el correo electrónico: